En
Väggtjocklek är den första siffran som en extruderingslinje måste kontrollera, och det är också den första parametern som driver när operatörer justerar avdragshastighet, skruvhastighet eller huvudtemperatur för hand. På en 600 V-kabel med en 1,0 mm isoleringsvägg kan en 0,05 mm excentricitet skära av minsta väggen till 0,85 mm. Det räcker för att misslyckas med ett rutinmässigt AC-ståltest, även om den genomsnittliga tjockleken ser korrekt ut. Det är här extruderingsprocessautomation för elektriska komponenter tjänar sin avkastning.
Automation flyttar beslutet från operatörens händer till en styrenhet med sluten slinga. När linjen löper justerar systemet kontinuerligt skruvhastighet, avdragningshastighet och tvärhuvudstryck så att uppmätt diameter och kapacitans stannar inom ett tätt fönster. Resultatet är en produkt som klarar dielektriska tester mer tillförlitligt och en process som använder mindre polymer än en manuellt avstämd linje.
Vad automation faktiskt kontrollerar i en kabelsträngsprutningslinje
Det är lätt att tänka på extruderingsautomation som att bara lägga till en PLC till elpanelen. I praktiken använder en modern strängsprutningslinje för elektriska komponenter flera oberoende styrslingor som synkroniserar runt en huvudhastighetsreferens.
Temperatur och smälttryck
Pipan på en extruder är uppdelad i fyra till sex uppvärmningszoner, var och en med sitt eget termoelement och PID-regulator. I en väl avstämd linje förblir avvikelsen från börvärdet inom ±1,5°C. När avvikelsen klättrar över ±5°C ändras smältflödet tillräckligt för att ge en synlig förändring i ytterdiametern. Automatisering håller zonavvikelser små och spårar trycket i trycket, vilket är den verkliga indikatorn på smältviskositet.
Skruvhastighet, linjehastighet och återkoppling
Skruven tillhandahåller smälteffekten och avlägsningsenheten bestämmer kabelns linjära hastighet. I en automatiserad linje beräknar styrsystemet förhållandet från diameteråterkoppling och justerar skruvhastigheten först, medan avdraget håller linjehastigheten konstant. Detta minimerar tiden mellan en diameteravvikelse och en korrigering. En optisk diametermätare och en kapacitanssensor är de två vanligaste återkopplingsenheterna. Kapacitanssignalen är särskilt användbar för skummad PE, där den indikerar expansionsförhållandet bättre än enbart diametern.
Co-Extrusion Layer Ratio
När en kabel har en två- eller treskiktsstruktur har varje lager sin egen extruder. Förhållandet mellan skikten måste hållas stabilt för att undvika en torr fläck vid gränsytan. Automation styr hastigheten för varje skruv i förhållande till huvudlinjens hastighet, med hjälp av gravimetriska matare eller lastceller på magasinen för att mäta polymervikten i realtid.
Materialen och toleranserna som gör elektrisk extrudering annorlunda
Extrudering av en plastprofil för en fönsterram och extrudering av trådisolering ser likadana ut, men den elektriska komponentapplikationen sätter mycket strängare gränser för slutprodukten. För kablar som regleras av IEC 60502-1, UL 44 eller GB/T 12706 är minsta isoleringstjocklek en obligatorisk inspektionspost. Automatiserade linjer bibehåller den genomsnittliga väggtjockleken närmare det nominella värdet, vilket innebär att mindre polymer krävs för att garantera ett minimum. I praktiken innebär detta ofta en materialbesparing på 3 % till 7 % på isoleringsskiktet.
| Material | Viktiga dielektriska krav | Automationsutmaning |
|---|---|---|
| PVC | Stabilt isoleringsmotstånd vid 70°C | Brett bearbetningsfönster, men uppbyggnad av nedbrytande ämnen påverkar trycket över tiden |
| XLPE | Mycket låg fuktupptagning och hög nedbrytningshållfasthet | Tvärbindningssteget kräver exakt smälttemperatur och linjehastighetskoordination |
| PE-skum | Låg dielektricitetskonstant för höghastighetsdataöverföring | Vakuum och gasinsprutning kräver snabb kapacitansbaserad återkoppling |
| Silikongummi | Hög temperaturbeständighet för elbilar och apparatkablar | Mjuk smälta med låg draghållfasthet; avdragsspänningen måste kontrolleras noggrant |
| Teflon | Utmärkt dielektrisk och kemisk beständighet | Korrosiva avgaser och hög smältviskositet kräver korrosionsbeständig skruv- och cylinderdesign |
Varje material driver automationsstrategin i en annan riktning. För PVC och XLPE är temperaturstabilitet och linjehastighetstrimning huvudprioriteringarna. För skummad PE måste regulatorn reagera på kapacitansdrift inom några sekunder. För silikon och teflon ändras viskositeten så mycket längs med cylindern att trycksidans trimning blir viktigare än temperatursidans trimning.
Vad du ska titta efter när du köper en automatiserad extruderingslinje
Beslutet att investera i en automatiserad linje bör styras av kostnaden för skrot och omarbetning, inte av kontrollpanelens kosmetika. Om en linje producerar 1 000 km kabel per år och avvisar 2% av den på grund av isoleringsväggsavvikelse, betalar återvinningen av att 2% med sluten kretsstyrning för en stor del av kapitalkostnaden för en modern extruderuppgradering.
När man utvärderar en leverantör är följande punkter viktigast.
- Diameterkontroll med sluten slinga bör använda minst två mätaxlar, så att excentriciteten är synlig medan kabeln fortfarande rör sig.
- PLC:n bör registrera processvariabler varje sekund och behålla data under minst ett produktionsskift. Detta gör det möjligt att spåra ett kvalitetsproblem tillbaka till en specifik hastighetsändring.
- Tvärhuvudet och skruven ska matcha polymerfamiljen du bearbetar. Ett korshuvud designat för PVC-skum ger inte ett enhetligt halvledande skikt på en XLPE-linje.
- Larmstrukturen bör vara driftbaserad. En varning när smälttrycket avviker med mer än 8 % från dess löpande medelvärde kan förhindra korshuvudskada innan en fullständig avstängning.
Hastighet är också en påminnelse om varför automatisering inte är förhandlingsbar. Vid 200 m/min rör sig kabeln mer än 3 m varje sekund. En kontrollenhet med sluten slinga reagerar på millisekunder, medan en operatör som sträcker sig efter en ratt släpper igenom flera meter av icke-specifik kabel.
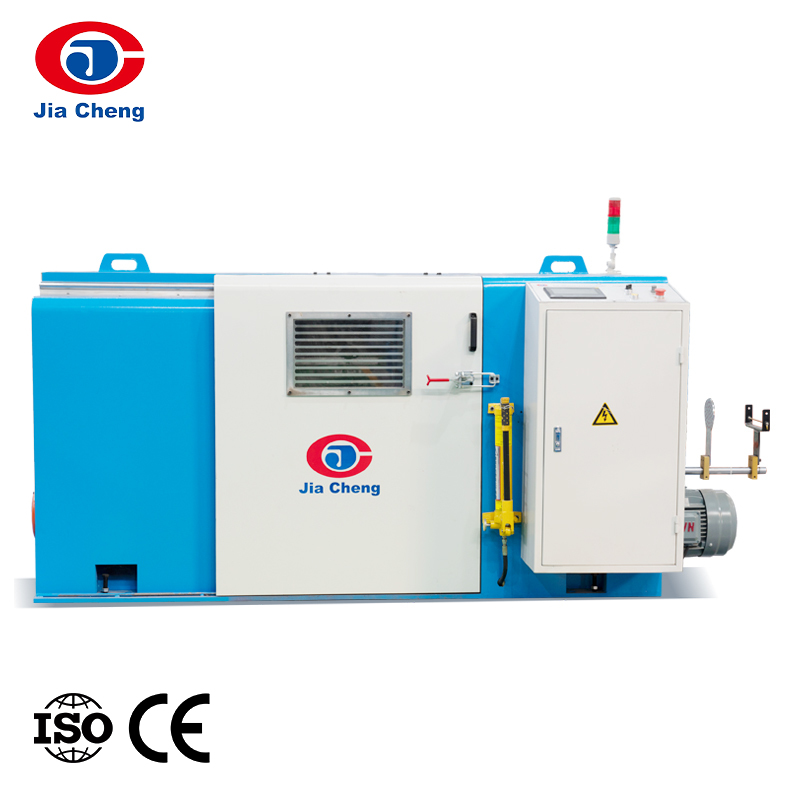
För en primär isoleringslinje som kör PVC, PE eller XLPE är en produktionslinje för höghastighetstrådisolering med ett integrerat styrskåp och diameteråterkoppling den typiska utgångspunkten.
 Produktionslinje för höghastighetstrådisolering för kärntråd Denna linje integrerar förvärmning, extrudering och kylning med exakt kontroll, vilket säkerställer enhetlig isoleringstjocklek och hög koncentricitet för PVC, PE eller XLPE kärntrådar, vilket gör den idealisk för primära isoleringsuppgifter. Visa produkt →
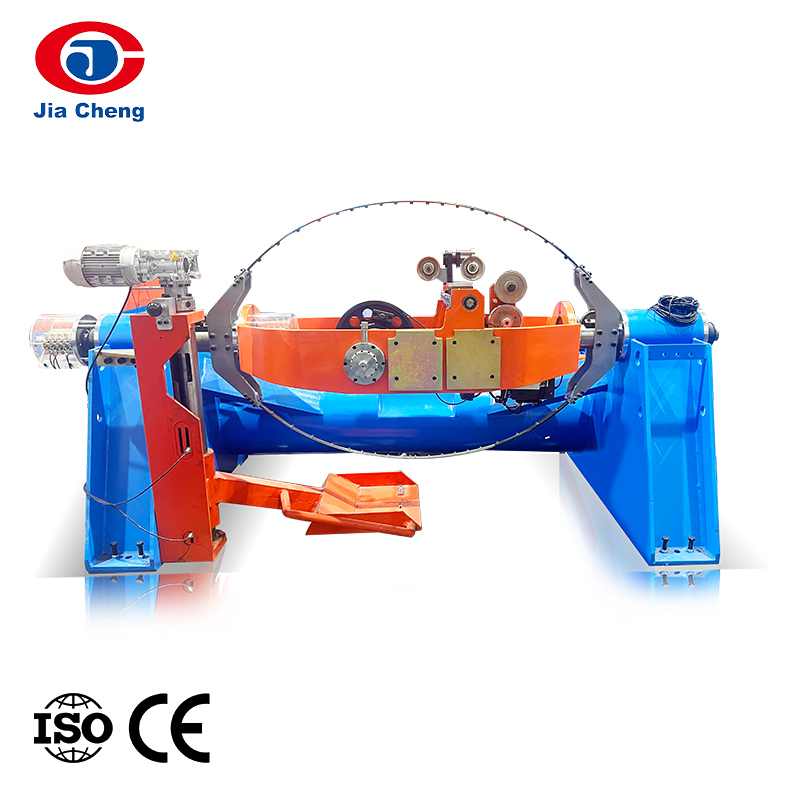
Om din kabelstruktur använder elektriskt distinkta lager, blir lagerförhållandet den avgörande faktorn. En produktionslinje för samextrudering med dubbla eller tre lager håller varje extruder synkroniserad kring en huvudhastighetsreferens.
 Dubbel- eller trippellagers co-extruderingsproduktionslinje Med synkroniserade strängsprutmaskiner och huvudhastighetsreferens säkerställer denna linje exakt kontroll av skiktförhållandet för flerskiktskablar, viktigt när olika material måste samextruderas med noggrannhet. Visa produkt →
För slutlig strängpressning av mantel och mantel ändras prioriteringarna. Mantelextrudering är vanligtvis tjockare och tyngre, så avdragsspänningen är viktigare än kapacitansen. En kabelmantlad extrudermaskin byggd kring en lågavvikelseskruv och en robust avlägsningsenhet är rätt verktyg.
 Kabelmantlade extrudermaskin för jacka extrudering Byggd med en skruv med låg avvikelse och robust avlägsningsenhet, hanterar denna maskin tjockare mantelmaterial och bibehåller konsekvent väggtjocklek för slutligt kabelskydd. Visa produkt →
Ignorera inte ledarna du matar in i extrudern
Varje automatiseringsbeslut på extruderingslinjen kan undermineras av en instabil ledare. Om koppartråden som går in i tvärhuvudet har en varierande diameter eller en oregelbunden förlängning, kommer väggtjockleken fortfarande att fluktuera oavsett hur hårt extruderingskontrollslingorna är avstämda.
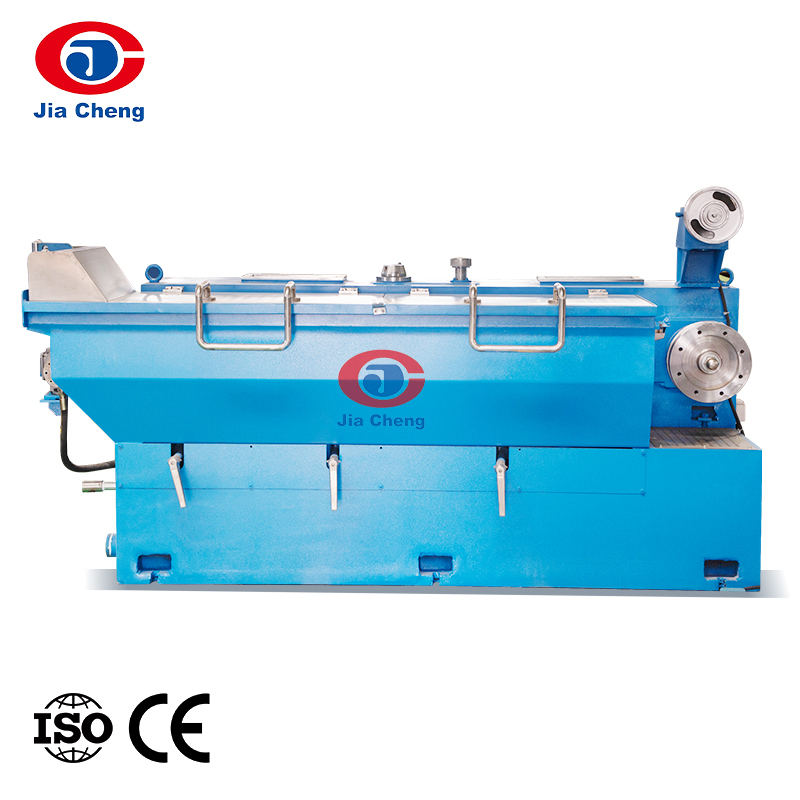
Tråddragningskonsistensen påverkar ledarens tvärsnittsarea och dess motstånd. En variation på 1 % i tråddiametern ändrar ledararean med ungefär 2 %. Det är därför som kabelanläggningar som investerar i extruderingsautomation vanligtvis också skärper sin uppströmsdragningsprocess. Om du fortfarande utvärderar en ny ritlinje är det värt att förstå hur en stavnedbrytningsmaskin klarar spänningen , eftersom spänningsvariation under dragning är en vanlig källa till inkonsekvens av ledarförlängning.
Förhållandet mellan ritningskvalitet och extruderingsstabilitet är en av de mest kostnadseffektiva förbättringarna som finns tillgängliga för en kabeltillverkare. En stabil ledare minskar mängden material som måste läggas till isoleringen bara för att uppfylla minimikraven på väggen.
Vad detta betyder för ditt produktionsgolv
Automatisering av extruderingsprocessen för elektriska komponenter är inte ett enda köpbeslut. Det är en kombination av temperaturkontroll med sluten slinga, skruv- och avdragssynkronisering, återkoppling från diameter- och kapacitanssensorer och materialspecifik avstämning. Fördelen med att få alla fyra rätt är en produkt som konsekvent klarar dielektriska tester och ett produktionsgolv som slösar mindre polymer.
Den mest praktiska utgångspunkten är att mäta aktuella skrot- och omarbetningshastigheter. Identifiera sedan linjen med den högsta volymen och börja med en sluten kretsdiameter och linjehastighetsregulator på den linjen. När operatörsteamet vinner förtroende, lägg till kapacitansåterkoppling för skumlinjer, kontroll av lagerförhållande för samextruderingslinjer och dataloggning för att stödja spårbarhetsrevisioner.
Om du byter ut en befintlig extruder eller bygger en ny linje från en enda leverantör, är det värt att fråga om styrsystemet, skruvdesignen, tvärhuvudet och avdragsenheten var konstruerade som ett system. Extruderingslinjerna som visas i produktkorten ovan är byggda av Jiangsu Jiacheng Technology med det integrerade tillvägagångssättet i åtanke.