En
Det senaste årets viktigaste lågspänningskablar handlar inte om hastighet. Det handlar om vad som händer när en kabel bränns, strömförsörjs eller testas. UL har varnat för att vissa kablar av kategori 5e inte uppfyller brandfarlighetskraven i dess säkerhetsstandard och kan innebära en ökad brandrisk. Communications Cable and Connectivity Association har publicerat video av en förfalskad kabel som genomgår ett bränntest, och resultaten är dramatiska. För kabeltillverkare är detta inte bara en nyhet. Det är en direkt signal att materialkontroll och produktionskvalitet nu är en del av efterlevnaden.
Varför lågspänningskablar fortsätter att dras åt
Slutsatsen först: standarderna för lågspänningskablar blir strängare, och trycket kommer från krav på säkerhet och strömleverans, inte från enbart bandbredd.
UL 444 sätter brandsäkerhetsnormen för kommunikationskabel. Kablar som inte uppfyller dess brandfarlighetskrav kan öka risken för brandspridning i plenum- och stigarutrymmen. TIA-568.2-D och ISO/IEC 11801 definierar parametrar för elektrisk prestanda som insticksförlust, returförlust och NEXT. Dessa parametrar skyddar höghastighetsdataöverföring, men de exponerar också tillverkningsavvikelser.
IEEE 802.3bt, allmänt känd som PoE , tillåter upp till 90 W per port. Ihållande ström på den nivån höjer ledartemperaturen. Det betyder att kabeltillverkare måste tänka på mer än signalintegritet; de måste också hantera värmegenerering genom ledarmotstånd och isolerings termiskt beteende. Dålig glödgning ökar till exempel DC-resistansen, vilket i sin tur genererar mer värme i en PoE-krets.
NFPA 70 och IEC 60332-1 lägger till flamutbredning och vertikala flamspridningstest. För fabriker är den praktiska konsekvensen enhetligt materialval och kontrollerad produktion. En enda sats av jacka som inte uppfyller samma brännvärde kan skapa en kostsam återkallelse.
| Standard | Vad den specificerar | Praktisk påverkan på tillverkning |
|---|---|---|
| UL 444 | Brandsäkerhet och brandfarlighet för kommunikationskabel | Isolering och mantelföreningar måste klara bränntest; materialbatchkontroll är avgörande |
| TIA-568.2-D | Prestandakrav för tvinnade kopparkablar | Pargeometri och vridningsstabilitet är avgörande; strandningsmaskineri måste bibehålla konsekvent spänning |
| ISO/IEC 11801 | Generiska kabelstandarder för kundlokaler | Elektrisk prestanda över hela frekvensområdet; glödgnings- och strandningskvalitet påverkar resultatet |
| IEEE 802.3bt | PoE-effektleverans upp till 90 W per port | Kabeltemperaturökning måste hanteras; ledare och isoleringsval har betydelse för ihållande ström |
Vad tillverkningssidan måste kontrollera
Den enkla delen av efterlevnaden är att läsa standarden. Det svåra är att producera hundratals kilometer kabel som alla möter den. Tre produktionssteg avgör om en lågspänningskabel kommer att passera.
Dirigentförberedelse
Ledarkvalitet börjar med staven. Syrefri kopparstav, dragen till rätt diameter, är grunden. Om dragspänningen är instabil, avviker diametertoleransen. Om glödgningen är ofullständig ökar motståndet. Båda problemen dyker upp i det slutliga kabeltestet, men de skapas tidigare i raden. För lågspänningskabel är ledarresistansen direkt kopplad till hur mycket värme kabeln producerar under drift.
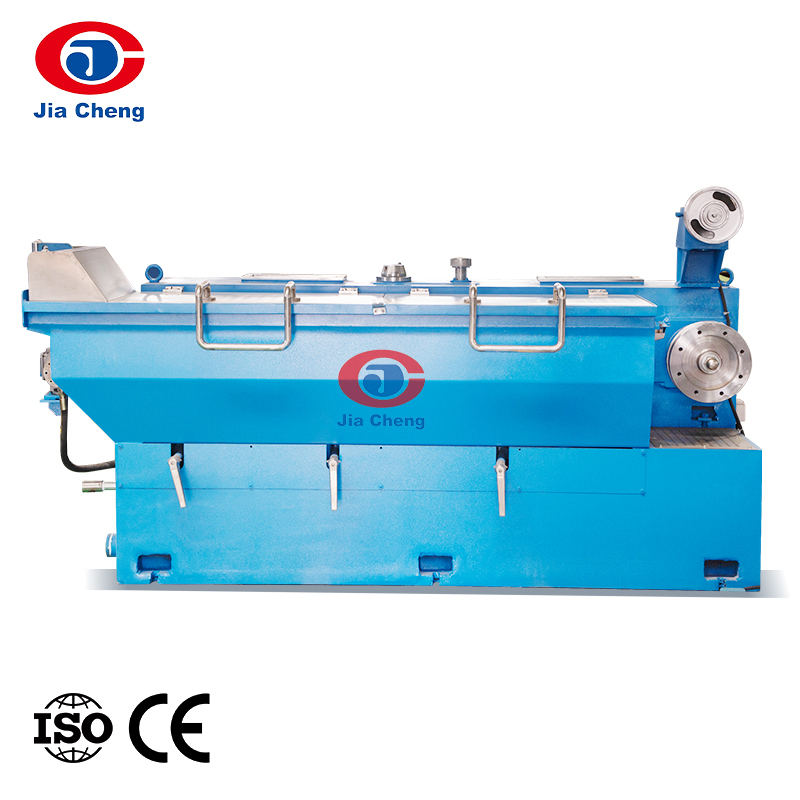
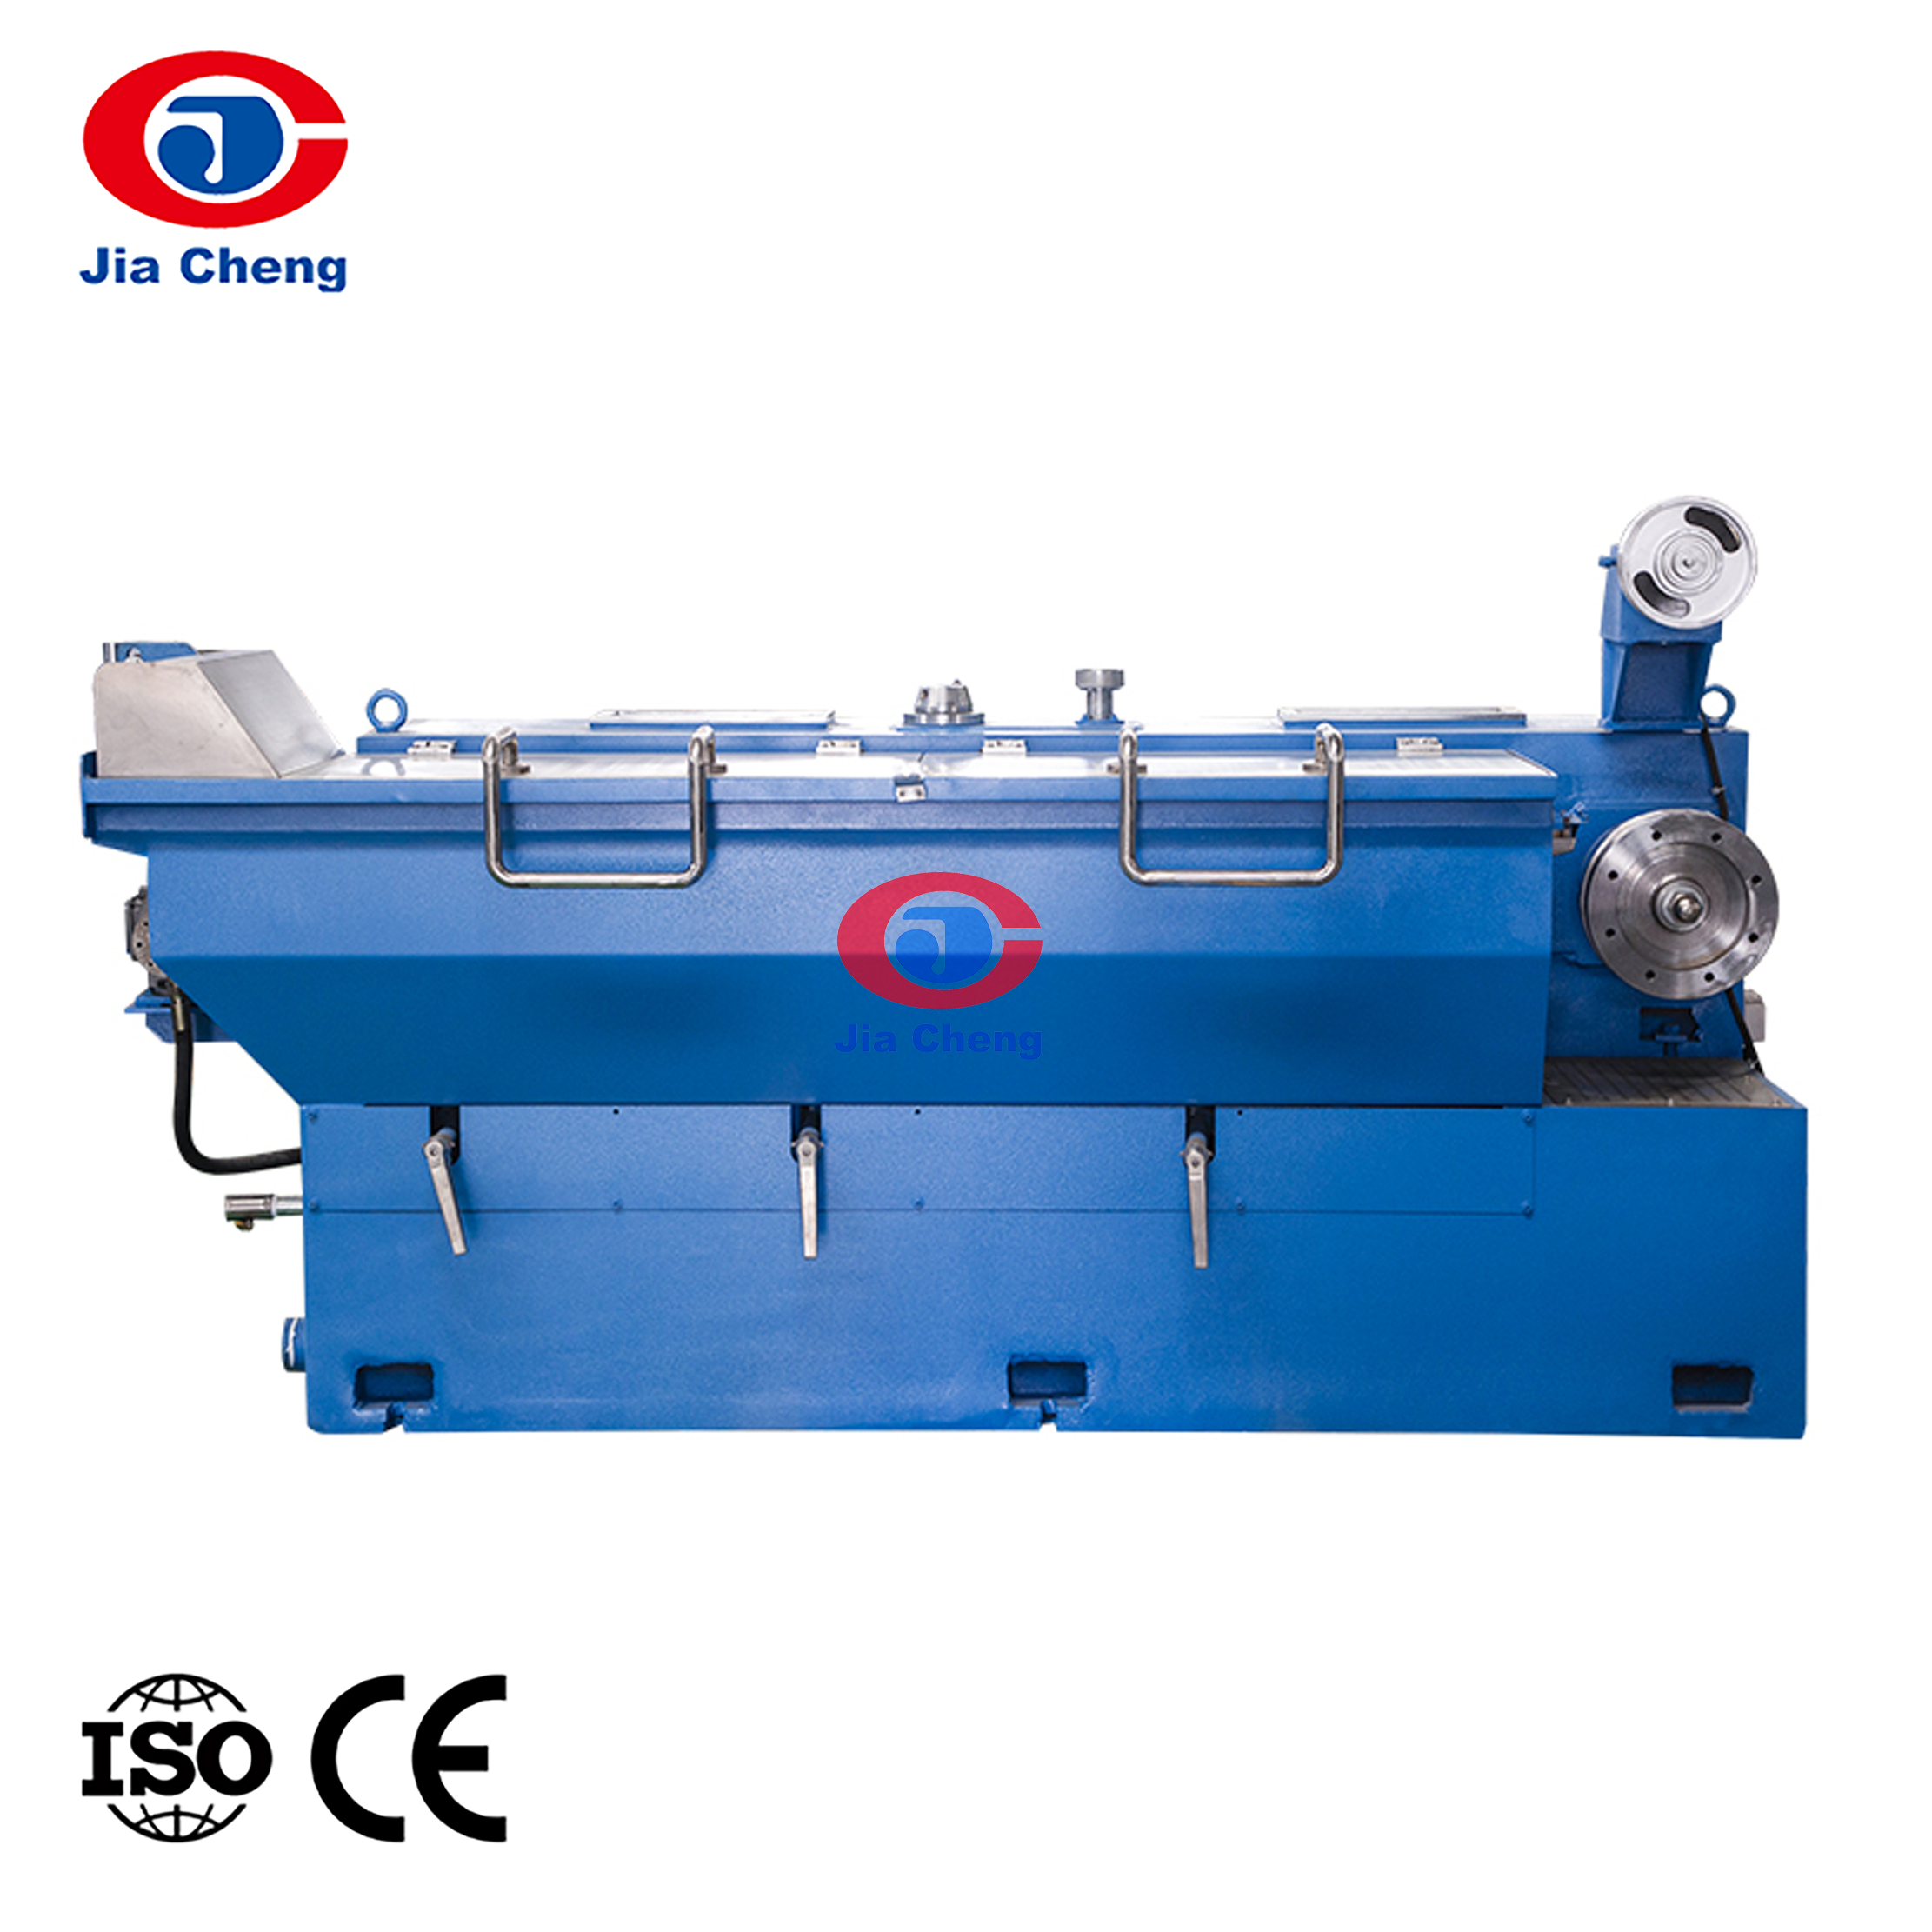
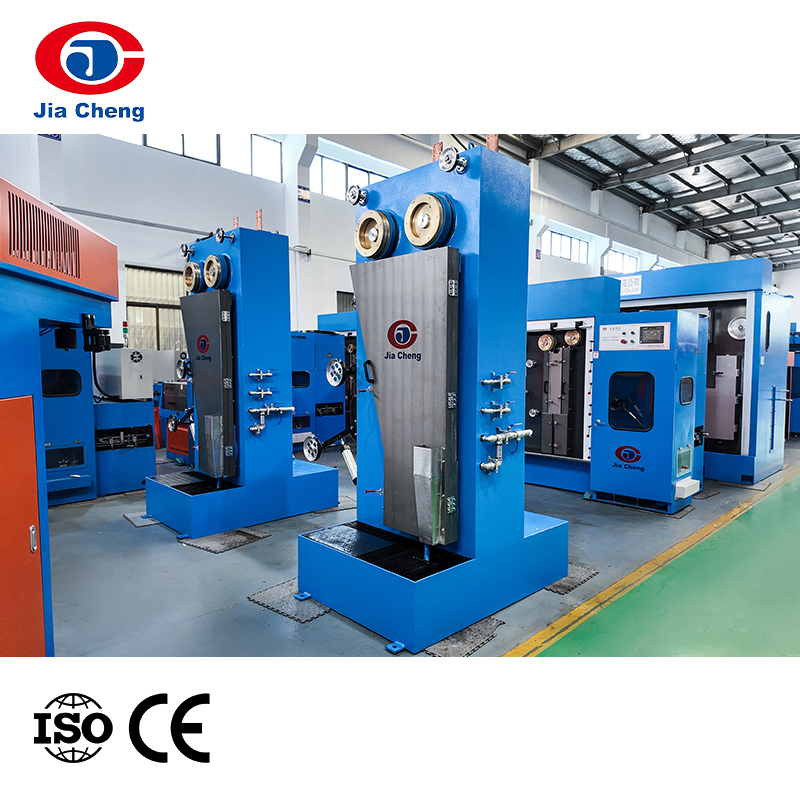 Online glödgningsmaskin för koppartrådsdragning Denna maskin härdar kopparledare in-line efter ritning, kontrollerar resistiviteten utan ett separat steg. Det passar in i sammanhanget att upprätthålla ledarkvalitet för lågspänningskablar. Visa produkt →
En onlineglödgningsmaskin håller ledarnas resistivitet konsekvent genom att applicera värme direkt efter dragningen, när kopparn är som mest användbar. Detta undviker ett separat hanteringssteg och håller processen kontinuerlig.
Parvridning och strandning
Tvinnad-parkabel beror på parets geometri. Ett par som vrids för löst eller med varierande läggningslängd kommer att misslyckas med NEXT och returnera förlustmätningar. Maskinen påverkar också hur kompakt bunten är, vilket har betydelse för den slutliga kabeldiametern.
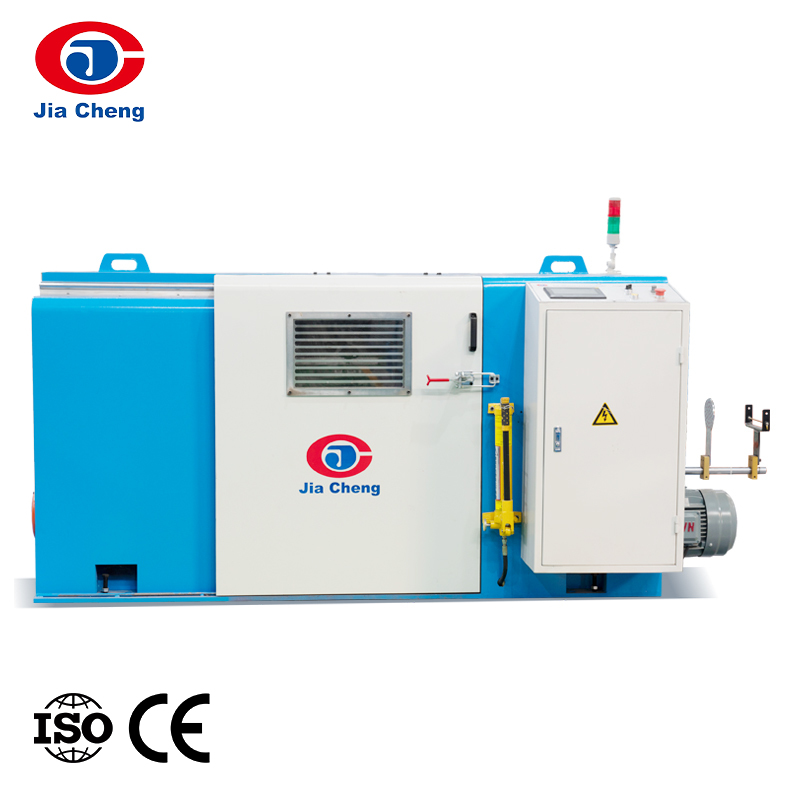
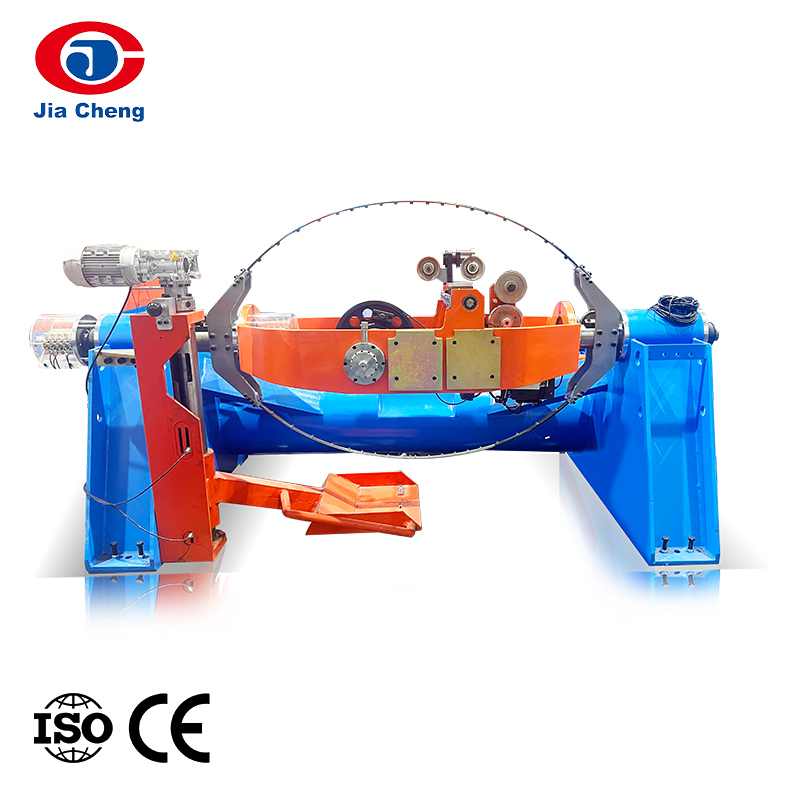
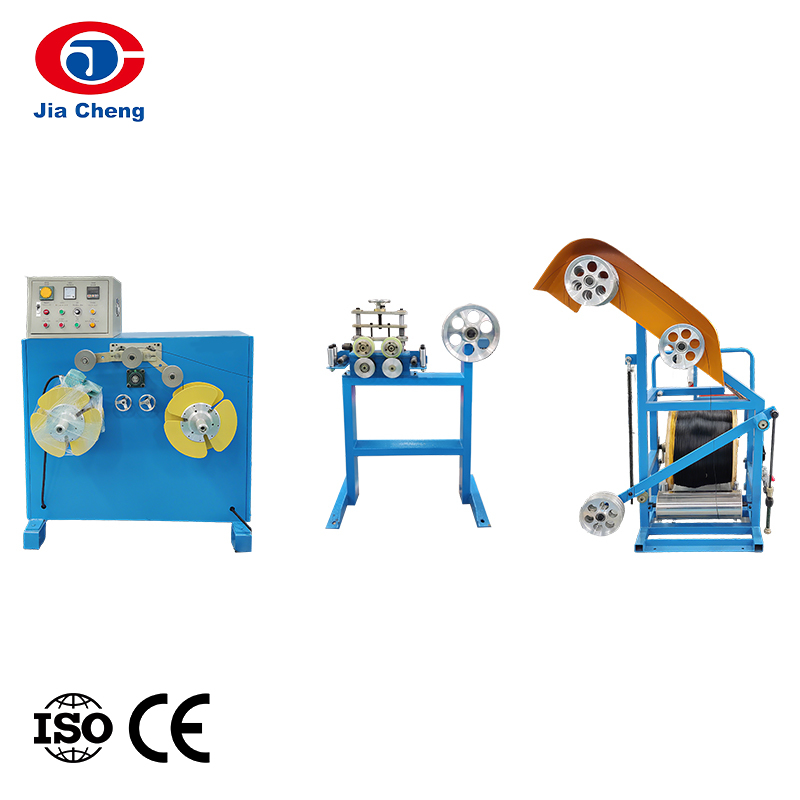
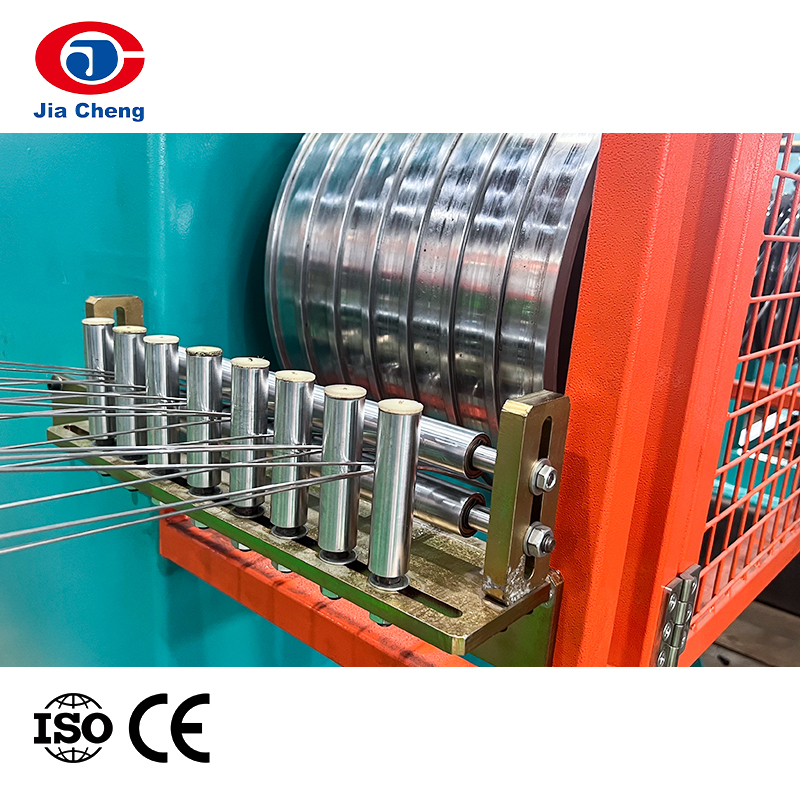 Double Twist Buntmaskin för Twisted Pair Kablar Detta buntar ihop flera trådar med kontrollerad spänning och läggningslängd, vilket säkerställer konsekvent pargeometri. Det hjälper till att uppnå stabil NEXT och returförlust för produktion av tvinnade-par-kabel. Visa produkt →
En dubbel vridningsmaskin styr både spänning och läggningslängd, vilket avgör hur konsekvent pargeometrin är över hela produktionskörningen.
Isolering Extrudering
Extrudering av isolering är där de elektriska egenskaperna slutförs. Koncentricitet, diameter och väggtjocklek påverkar alla impedans och kapacitans. Lågspänningskablar för bygg- och industribruk kräver ofta både en isolerad kärna och en mantel, så extruderingssteget måste hantera två sammansatta typer konsekvent.
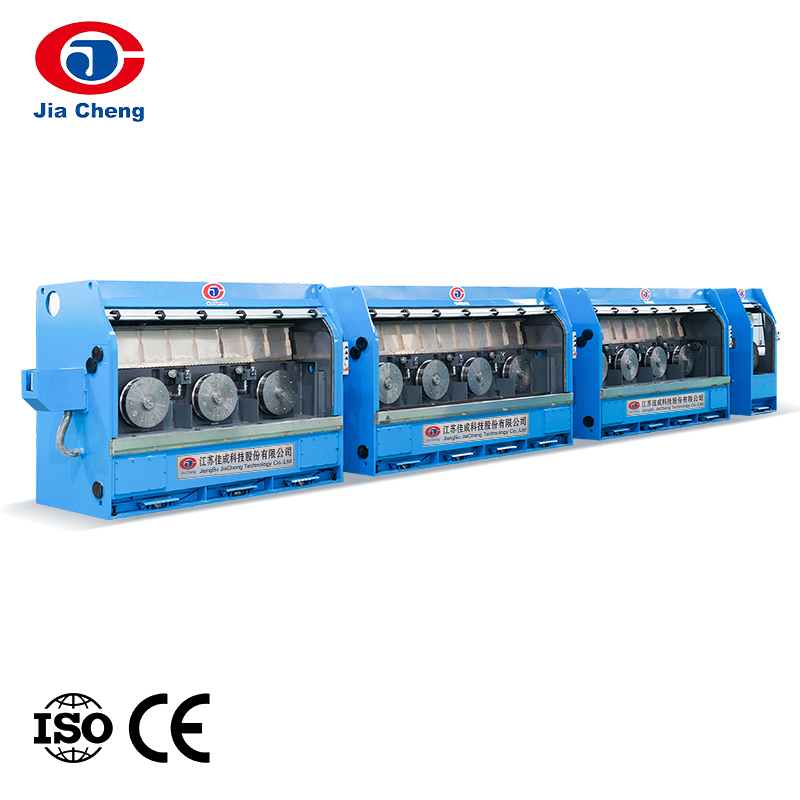
 Produktionslinje för höghastighetstrådisolering för kärna och mantel Denna linje extruderar isolering med exakt skruvhastighet och temperaturkontroll, vilket ger enhetlig tjocklek och koncentricitet. Den stöder både kärn- och mantelblandningar för lågspänningskablar. Visa produkt →
En produktionslinje för höghastighetstrådisolering med tät skruvhastighet och temperaturkontroll ger den extruderingslikformighet som standarder förutsätter.
Testning
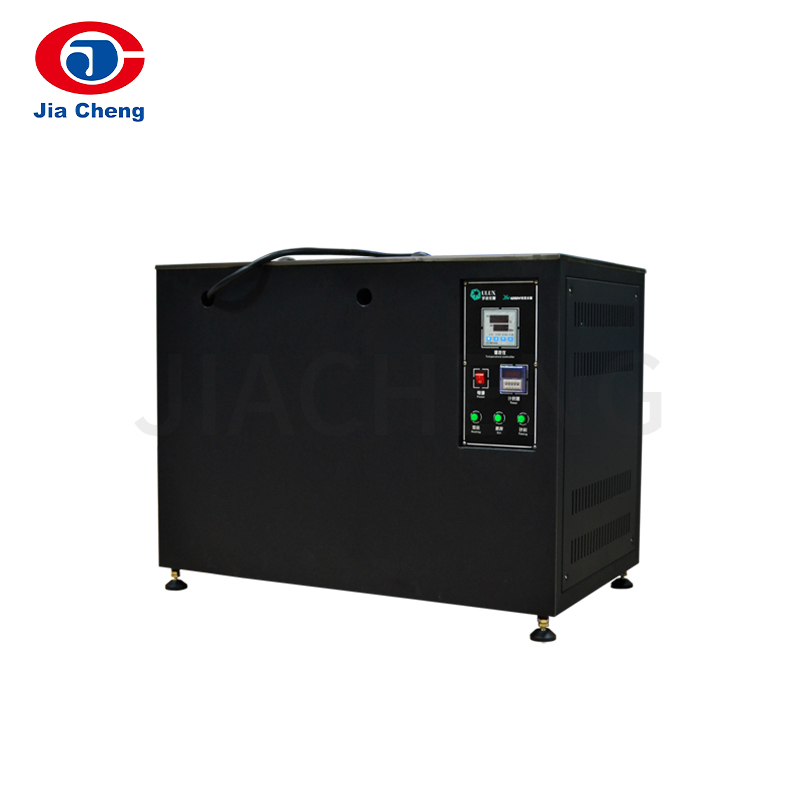
Testning is the third pillar. Cable testing equipment, including resistance bridges and high-voltage withstand testers, confirms whether the cable meets the published limits. Without in-house testing, a factory cannot know whether a production run is compliant before it ships.
Hur utrustningsvalet påverkar överensstämmelsen med lågspänningskablar
Beslut om utrustning behandlas ofta som kostnadsbeslut, men de är egentligen beslut om efterlevnad. En kabel som inte klarar ett flamtest eller ett elektriskt prestandatest kan inte säljas. Den lägsta initiala utrustningskostnaden kan snabbt bli den högsta kostnaden för satsavvisning.
När en kabelfabrik väljer en tråddragningsmaskin påverkar valet varje nedströmssteg. En guide på hur man väljer en koppartrådsdragmaskin täcker stavkvalitet, stansstorlekar, kylkapacitet och spänningskontroll, som var och en har en mätbar effekt på den färdiga kabeln.
Liknande logik gäller för strandning och extrudering. En maskin med dålig spänningskontroll slösar bort material, skapar par med inkonsekvent geometri och producerar kabel som inte kan uppfylla TIA-568-gränserna. En maskin med bra processfönster gör tvärtom: den minskar skrot, förbättrar utbytet vid första passagen och gör efterlevnaden repeterbar.
Upphandlingsrisken handlar vanligtvis inte om att få en maskin som är för enkel. Det handlar om att skaffa en maskin som inte är matchad till de kabeltyper du planerar att producera. En fabrik som tillverkar både datakabel och strömkabel behöver olika extruderingskonfigurationer, olika glödgningsinställningar och olika strandningsalternativ. Ju mer utrustningen kan ställas in på kabeln, desto lägre blir efterlevnadsrisken.
Vad nyhetscykeln berättar för kabeltillverkare
Nyheter om lågspänningskablar täcker tre trender värda att notera.
För det första växer marknaden. Den globala marknaden för strukturerade kablar uppskattades till 11,6 miljarder USD 2022 och beräknas överstiga 21,4 miljarder USD 2029. Den tillväxten kommer från datacenterkonstruktion, smarta byggnadsrenoveringar och det fortsatta behovet av pålitlig nätverksinfrastruktur. Med mer kabel som behövs blir produktionskapaciteten en konkurrensfördel.
För det andra förändras de typer av kabel som efterfrågas. Cat6A håller på att bli standard för nya lågspännings-LAN, och fiberstamnät krävs alltmer i byggnadsdesign. För kabelproducenter innebär detta att fler av produktionslinjen måste hantera snävare elektriska toleranser. Det betyder också att befintlig utrustning kan pressas till kanten av sin förmåga.
För det tredje ber köpare om säkerhet. Oavsett om problemet är förfalskade material eller installationsfel, vill köpare ha bevis på att kabeln tillverkades konsekvent. Det beviset kommer från testprotokoll och processkontroll. En tillverkare som kan visa en stabil process är mer benägna att vinna kontrakt, särskilt i projekt där köparen ansvarar för att upprätthålla prestanda under kabelns livslängd.
Lågspänningskabel kan se ut som en enkel produkt, men gränsen mellan en kompatibel batch och en avvisad dras på produktionsgolvet. Ledarförberedelse, strandning, isoleringsextrudering och testning är inte valfria steg i berättelsen. De är historien. För kabeltillverkare är det praktiska nästa steget att granska utrustningens kapacitet, bekräfta att varje steg ger repeterbara resultat och investera i maskiner som kan uppfylla standarden på varje rulle. Standarderna kommer att fortsätta skärpas. Produktionsgolvet är det enda stället där det trycket kan mötas.