En
Vad betyder "nyckelfärdig trådstångsproduktionslinje" vid kabeltillverkning?
När en kabelanläggning planerar att lägga till kapacitet handlar beslutet sällan om en enda maskin. En tillverkare kan ha en åldrande stavnedbrytningsenhet som fortfarande är pålitlig, men buntlinjen bakom den skapar en flaskhals. I praktiken är utmaningen inte hur man drar tråd, utan hur man får varje steg från kopparstav till färdig kabel att fungera tillsammans med jämn hastighet och med jämn kvalitet. En nyckelfärdig valstrådsproduktionslinje hanterar den utmaningen genom att konsolidera hela processsekvensen under en leverantörs arbetsområde.
Inom stålindustrin syftar uttrycket "valstrådsproduktionslinje" normalt på ett varmvalsverk som omvandlar ämnen till 5,5–14 mm valstråd. Vid kabeltillverkning har samma fras en annan betydelse. Här beskrivs en komplett serie maskiner och hjälputrustning som omvandlar koppar- eller aluminiumstav till ledande tråd, tvinnade ledare, isolerad kabel och slutligen en förpackad produkt redo för leverans. Jiacheng Technologys produktportfölj följer denna exakta logik, från syrefri kopparstav kontinuerlig gjutning och stavnedbrytning till strandning, extrudering, testning och packning.
Att välja en nyckelfärdig modell innebär att leverantören ansvarar för processteknik, utrustningsmatchning, installationsövervakning och driftsättning. Värdet finns inte bara i de enskilda maskinerna, utan i gränssnittet mellan dem. En köpare bör förvänta sig en ansvarig partner, ett prestationsmål och ett serviceteam.
Varför ett nyckelfärdigt tillvägagångssätt minskar upphandlingsrisken
Den största risken i en linje med flera leverantörer är inte att en maskin går sönder. Det är obalansen mellan etapperna. Till exempel kan en stavnedbrytningsmaskin dra 8 mm kopparstav ner till 2,4 mm, men om nedströmsglödgningsenheten har ett annat hastighetsområde kommer tråden att ackumuleras eller sträckas, vilket orsakar töjnings- och konduktivitetsproblem. Små toleransskillnader i ett skede blir produktionsskrot i nästa.
Med en nyckelfärdig linje ska leverantören ta ansvar för dessa gränssnitt. Ritningsparametrarna är inställda för att matcha glödgnings- och strandningsstegen. Extruderingslinjen är dimensionerad för att ta emot ledarknippet utan överspänning. Detta processtekniska arbete är vanligtvis det dolda värdet av ett totalentreprenad, och det är ofta det som skiljer en smidig driftsättning från en lång, smärtsam prova-och-fel-period.
För köparen förenklar detta även upphandlingen. Istället för att hantera fem eller sex separata inköpsorder, servicegarantier och installationsscheman, hanterar anläggningen ett kontrakt. Om ett problem uppstår i förbindelsen mellan ritnings- och strandningsstadiet, finns det ingen tvist om vilken leverantör som är ansvarig. Detta är särskilt viktigt för mindre kabeltillverkare som inte har ett stort internt ingenjörsteam.
Kärnutrustning i en komplett valstrådsproduktionslinje
Även om den exakta konfigurationen beror på kabeltyperna som produceras, innefattar en nyckelfärdig valstrådsproduktionslinje för koppar- eller aluminiumledare vanligtvis följande steg.
Stångförberedelse och gjutning
Linjen börjar ofta med en uppåtdragningsmetod syrefri stränggjutningsmaskin för kopparstavar. Denna maskin producerar högkvalitativ kopparstav direkt från elektrolytisk koppar eller kopparskrot, vilket eliminerar behovet av att köpa extern stav. Gjutprocessen kontrollerar syrehalt, kornstruktur och konduktivitet, vilket är avgörande för nedströmsdragningsprestanda. När staven tillförs externt tar en stavnedbrytningsmaskin vid. En typisk syrefri kopparstav kontinuerlig gjutmaskin från Jiacheng kan producera spö med jämn densitet och lägre syrehalt, vilket möjliggör högre draghastigheter och färre pauser.
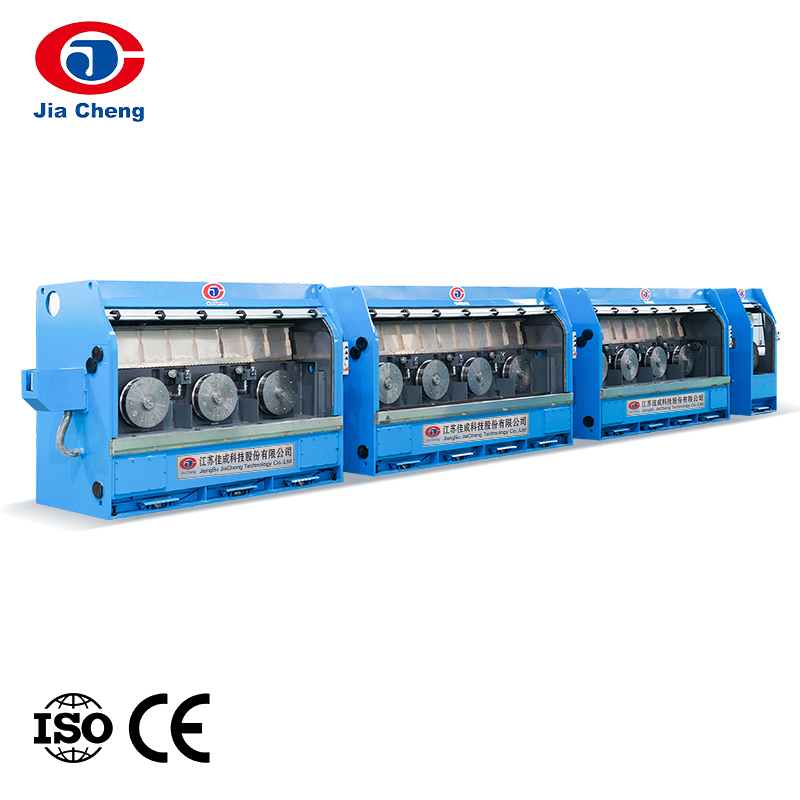
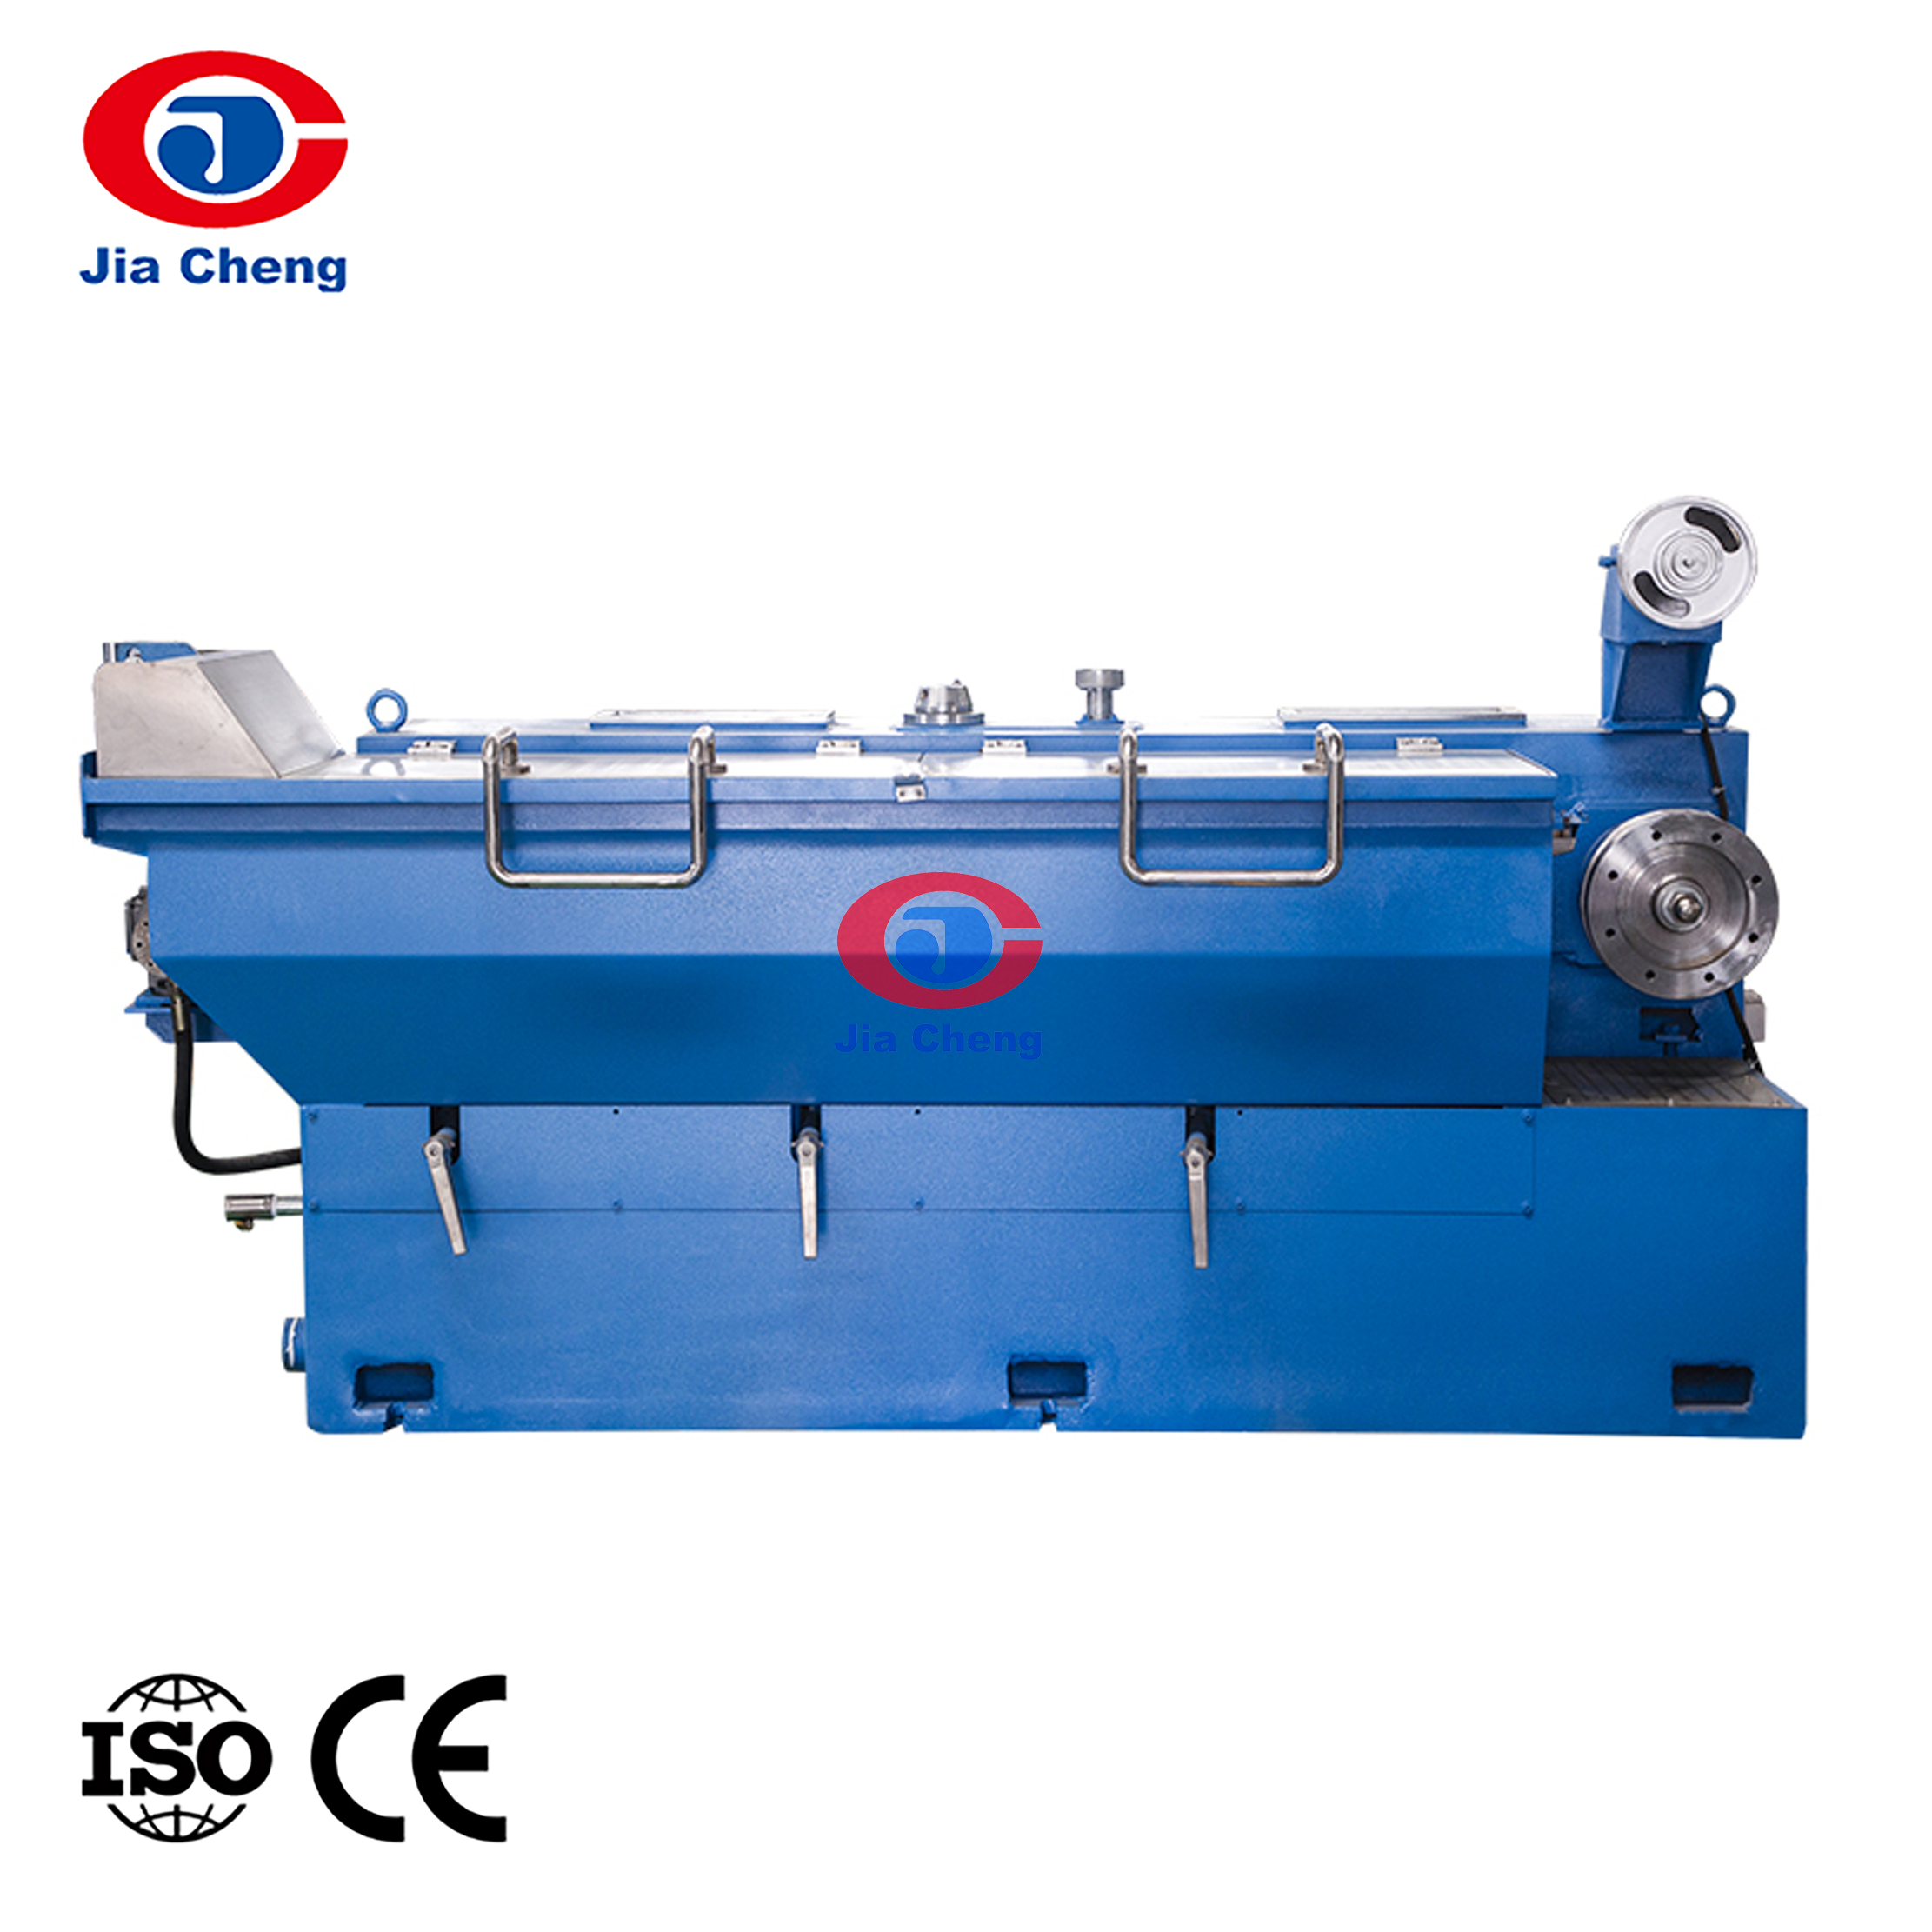
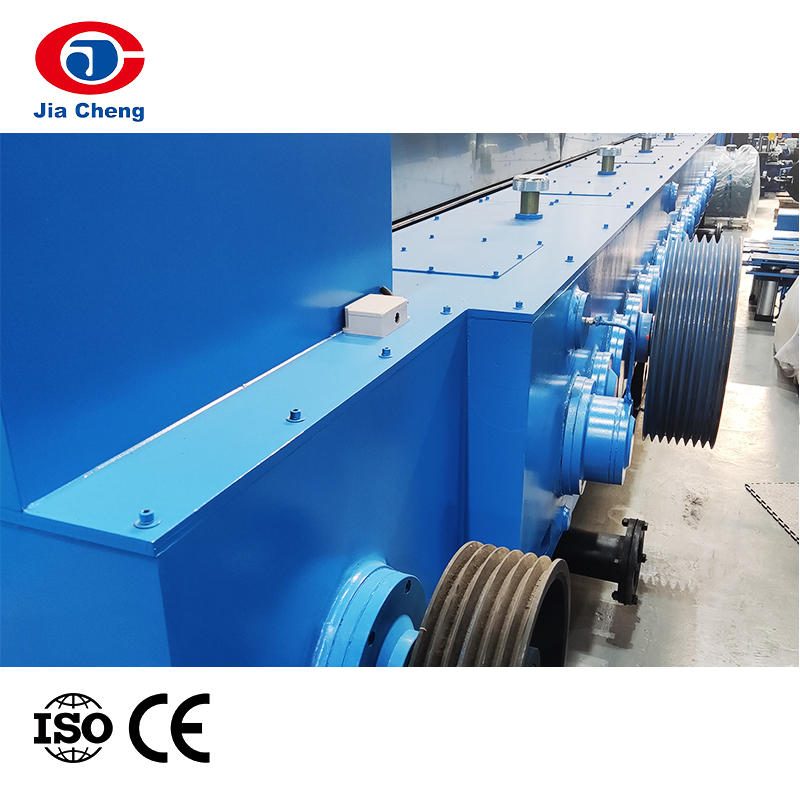 LHT450 kopparstångsnedbrytningsmaskin för att minska stångdiametern Denna maskin drar kopparstång från 8 mm ner till 1,5-4 mm, och integrerar komponenter för pay-off, dragning, glödgning och upptagning. Det möjliggör konsekvent stavreduktion för nedströms tråddragning, stödjer höghastighetsbearbetning och färre avbrott. Visa produkt →
Stångnedbrytning och finteckning
Efter stavberedning ska staven dras ner till önskad tråddiameter. Det är här tråddragningsmaskiner kommer in i bilden. En stavnedbrytningsmaskin reducerar en tjock stav till mellanstorlekar, medan fin- och flertrådsdragningsmaskiner reducerar tråden ytterligare till den exakta specifikationen. Antalet stansar, kapstandesignen och spänningskontrollsystemet påverkar alla den slutliga trådens ytkvalitet och töjning. För en linje som löper kontinuerligt är valet av ritmaskin och formsekvens en nyckelfaktor för den totala ägandekostnaden.
När de utvärderar ett ritningssteg, granskar de flesta ingenjörer först hur man väljer en koppartrådsdragmaskin kriterier: ingångs- och utmatningsdiameterintervall, draghastighet, antal trådar, glödgningsförmåga och energiförbrukning. En bra leverantör kommer att tillhandahålla tydliga uppgifter om dessa parametrar så att köparen kan jämföra maskiner och verifiera om linjen kommer att nå målet.
Glödgning och förtenning
Dragen koppartråd är arbetshärdad och måste glödgas för att återställa sin mjukhet och ledningsförmåga. I en nyckelfärdig linje kan detta göras in-line eller offline. En onlineglödgningsmaskin är integrerad direkt i ritningsprocessen, så tråden glödgas allt eftersom den dras. Detta minskar hanteringen och förbättrar konsistensen. För förtennad tråd applicerar en offline-glödgnings- och förtenningsmaskin en tennbeläggning på den glödgade kopparn, vilket ger korrosionsbeständighet och enkel lödning.
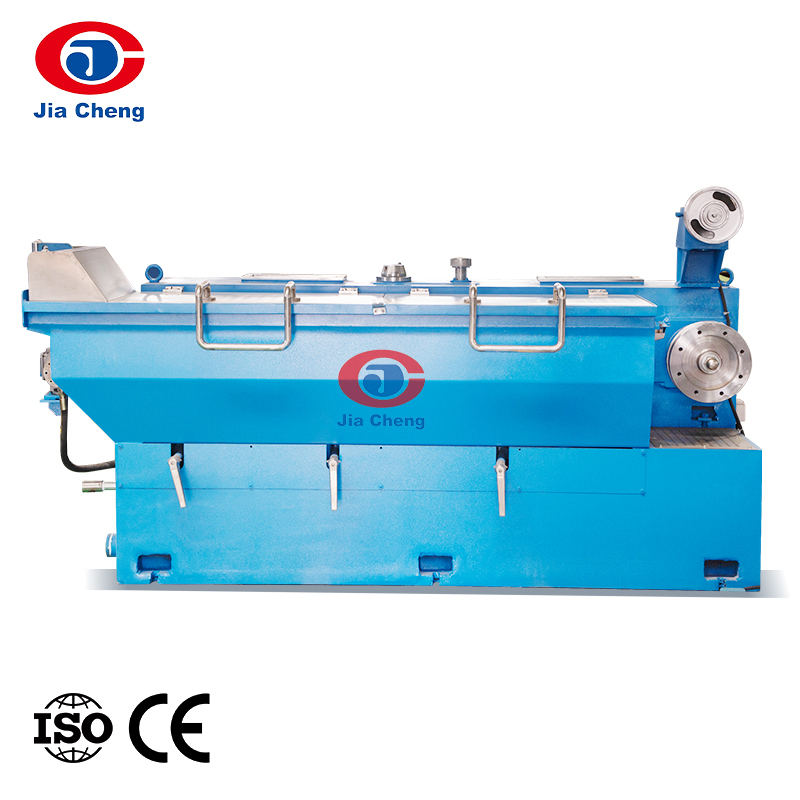
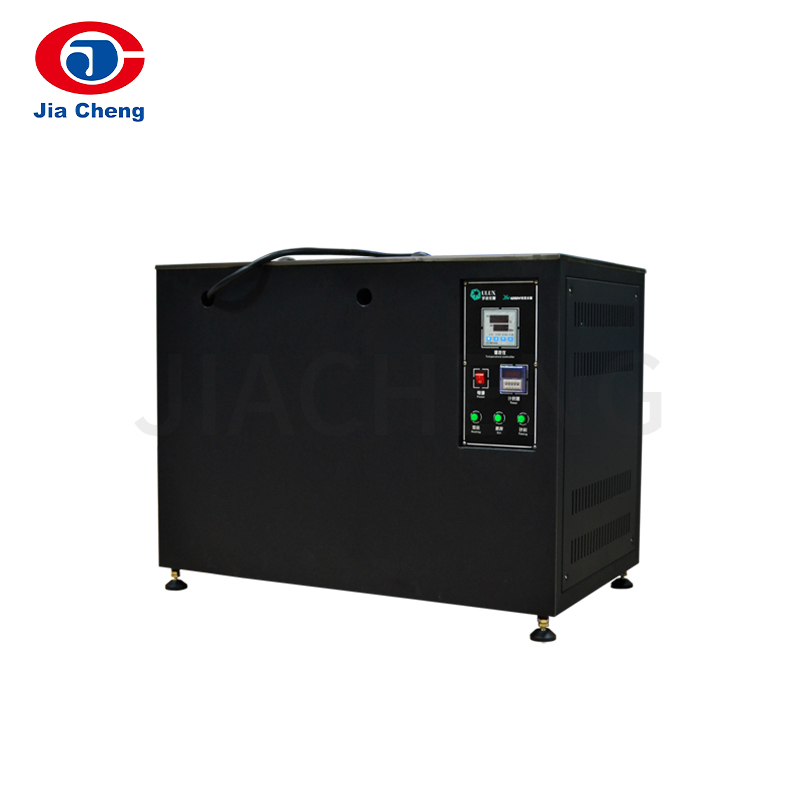
 Online glödgningsmaskin för in-line trådmjukning Denna glödgningsmaskin är integrerad direkt i ritlinjen och återställer trådens mjukhet och ledningsförmåga utan extra hantering. Finns i horisontella eller vertikala typer och klarar tråddiametrar från 0,35 mm till 4,5 mm med hastigheter upp till 25 m/min. Visa produkt →
Stranding och buntning
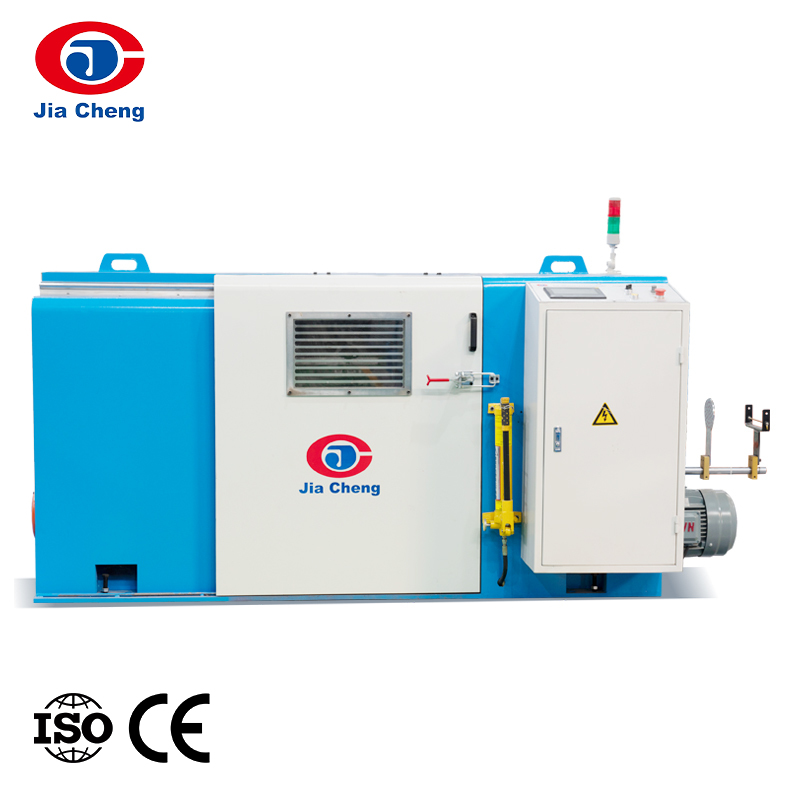
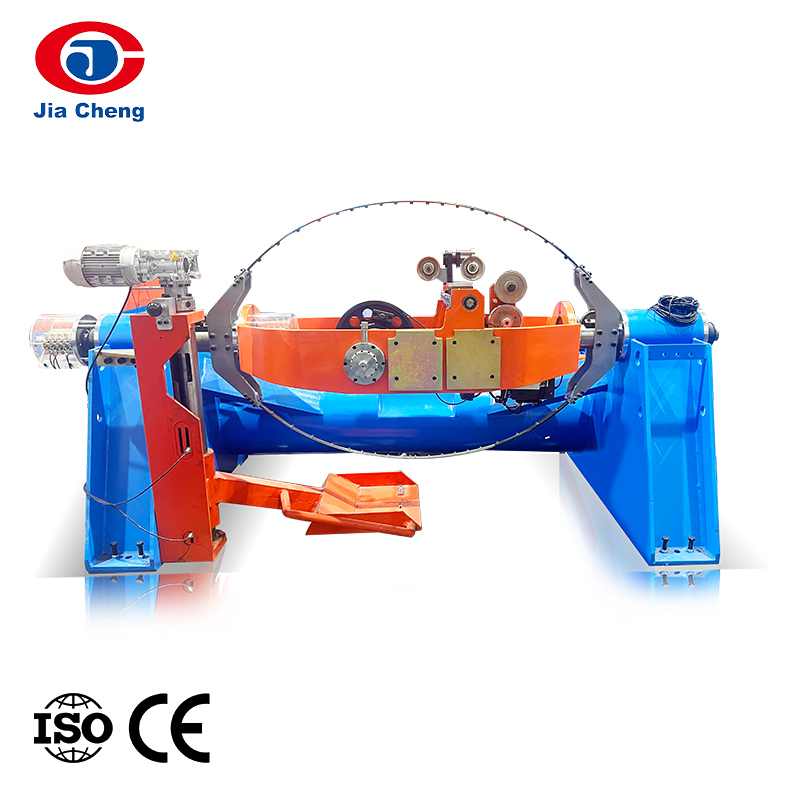
De flesta kabelledare är tvinnade, inte solida. Strandningssteget använder buntningsmaskiner med dubbla vridningar, styva ramsträngar eller rörformade strängar för att kombinera flera ledningar till en kompakt, flexibel ledare. Linjens effektivitet i detta skede beror på trådhastigheten och stigningskontrollen. För överliggande ledare som AAC eller ACSR behövs stela ramsträngar för att ge hög spänning och tät packning.
Isolering och beklädnad extrudering
När en stabil ledare har bildats måste kabeln isoleras. Extruderingslinjer applicerar PVC, PE, XLPE, silikongummi eller skumisolering beroende på kabelns tillämpning. En produktionslinje för höghastighetstrådisolering är kärnan i detta steg. Den måste bibehålla en jämn väggtjocklek, koncentricitet och vidhäftning även vid höga linjehastigheter. För specialiserade produkter kan linjen inkludera tvärbindningsenheter, trippellagers samextrudering eller fysisk skumning.
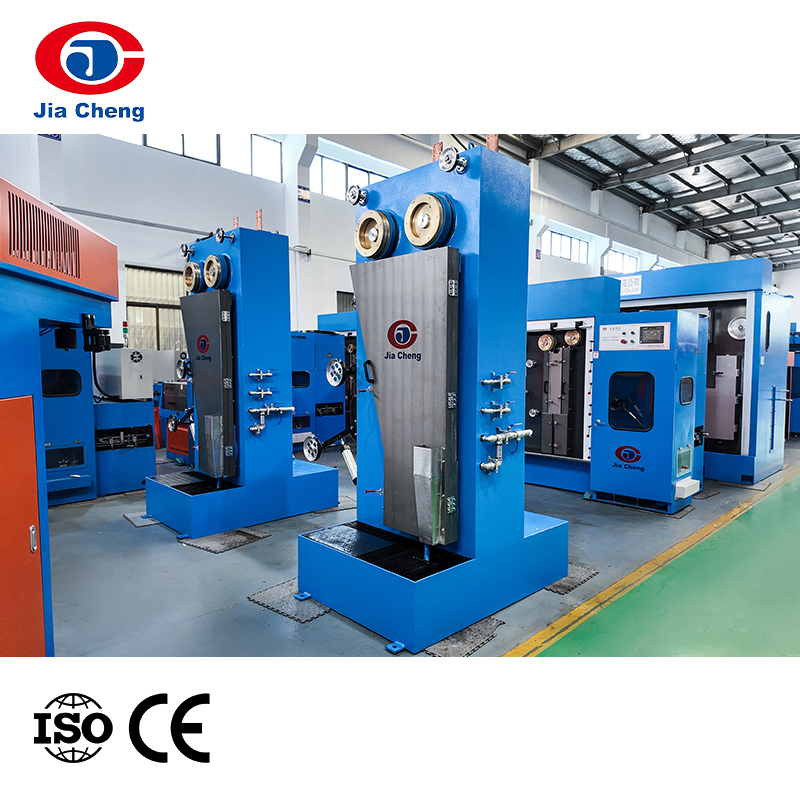
 Produktionslinje för höghastighetstrådisolering för kärntrådar Denna linje säkerställer enhetlig isoleringstjocklek, hög koncentricitet och elektrisk prestanda genom exakt kontroll av förvärmning, extrudering och kylning. Den möter storskaliga produktionsbehov för isolerade kärntrådar vid höga hastigheter. Visa produkt →
Testning och hjälputrustning
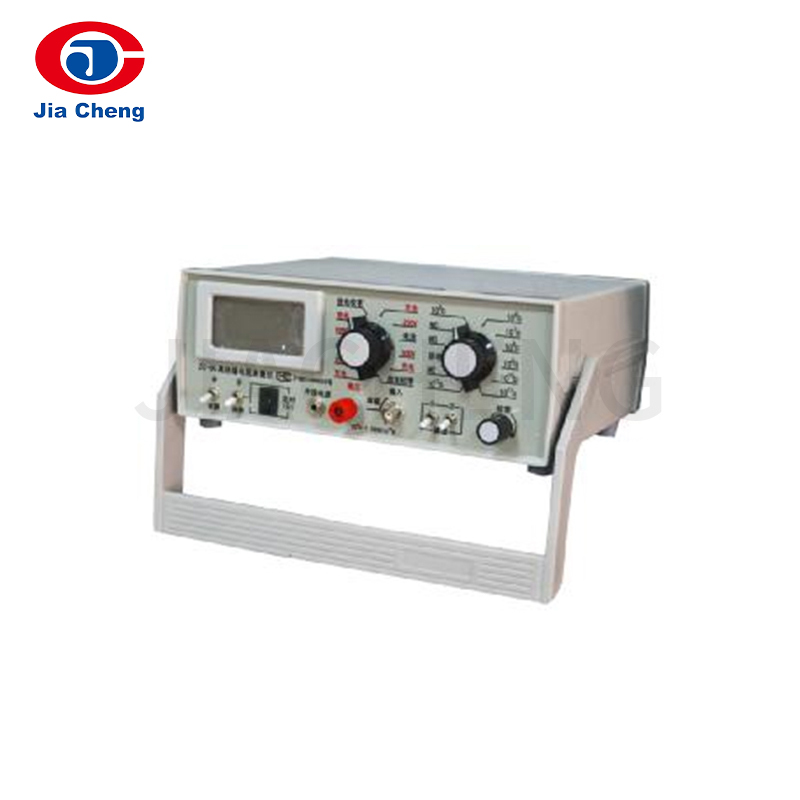
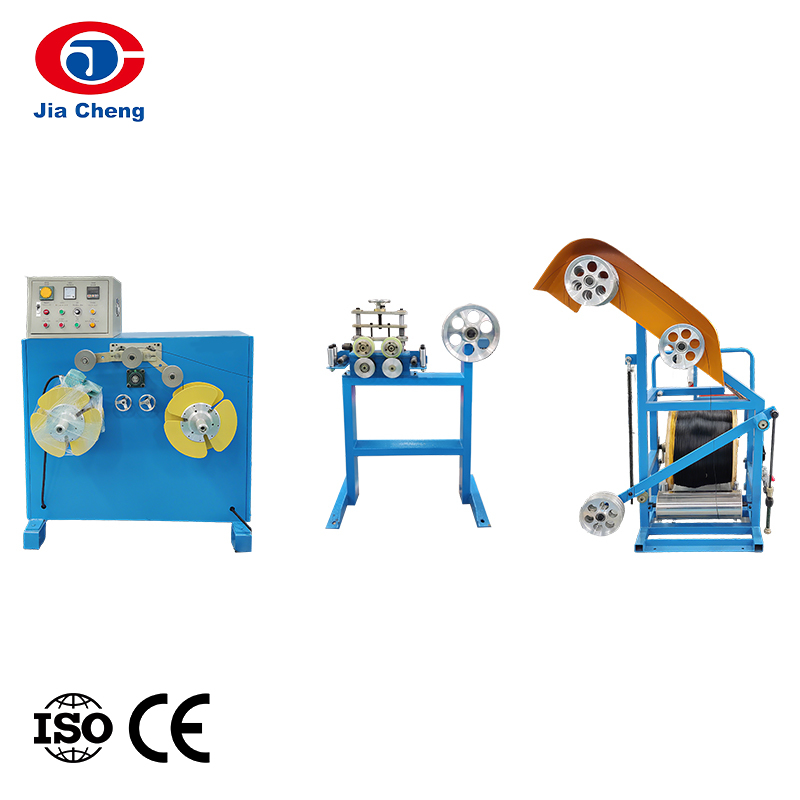
En nyckelfärdig linje är inte komplett utan kvalitetskontroll. Kabeltestmaskiner som digitala draghållfasthetstestare, motståndsbryggor, högspänningshållfasthetsprovare och åldrande ugnar låter anläggningen verifiera att den färdiga kabeln uppfyller nationella eller internationella standarder. Hjälputrustning inklusive take-ups, pay-offs, ackumulatorer och gnisttestare håller linjen igång smidigt och skyddar produkten från skador.
Hur man utvärderar en nyckelfärdig leverantör
Innan en kabeltillverkare skriver på ett kontrakt för en nyckelfärdig valstrådsproduktionslinje måste leverantören bedömas utöver broschyren. Följande punkter är praktiska kontroller som kan förhindra dyra överraskningar senare.
- Maskintäckning: Bekräfta att leverantören hanterar både uppströmsprocesserna såsom gjutning och stavnedbrytning och nedströmsstegen såsom extrudering och testning. En lucka i denna täckning kan tvinga köparen att koordinera en andra leverantör ändå.
- Processteknisk förmåga: Be om referensdata om linjehastighetsmatchning, formstorlek, spänningskontroll och kylkapacitet. En leverantör som kan förklara hur maskinerna kommer att fungera tillsammans är oftast mer pålitlig än en som bara säljer enskilda enheter.
- Test- och kvalitetsinstrument: En leverantör som även tillhandahåller kabeltestutrustning visar att den förstår de slutliga produktkvalitetskraven. Detta är en stark signal om en komplett nyckelfärdig förmåga.
- Installation och utbildning: Förtydliga om kontraktet inkluderar driftsättning, operatörsutbildning och en definierad acceptanstestprocedur. Dessa termer avgör hur snabbt linjen når en stabil produktion.
- Referensfall: Begär dokumenterade exempel på liknande kabelproduktionslinjer, speciellt för din specifika kabeltyp. Exemplet bör inkludera den årliga produktionen, linjehastigheten och eventuella anpassade anpassningar.
En användbar genväg är att kartlägga leverantörens produktsortiment mot hela processkedjan. När det gäller Jiacheng sträcker sig portföljen från kontinuerlig gjutning och stavnedbrytning genom strandning och extrudering till kabeltestmaskiner och packningstillbehör. Denna bredd är precis vad en nyckelfärdig linje kräver.
Vilka kabeltyper drar mest nytta av en nyckelfärdig linje?
Olika kabeltyper ställer olika krav på produktionslinjen. Tabellen nedan sammanfattar de typiska processkraven för vanliga produktgrupper.
| Kabeltyp | Viktiga processkrav | Relevanta linjestadier |
|---|---|---|
| Ström- och lågspänningskabel | Ledare med hög konduktivitet, konsekvent isoleringstjocklek, god mantelvidhäftning | Ritning, glödgning, buntning, isoleringsextrudering, mantel, provning |
| Luftledare (AAC, ACSR, ABC) | Hög draghållfasthet, kompakt strandning, korrosionsbeständighet | Stångbrott, styv ramtrådning, rostskyddsbehandling |
| Data- och koaxialkabel | Exakta dimensioner, låg kapacitans, konsekvent impedans | Findragning, dubbeltvinning, skummande extrudering, omslag |
| Brandsäker kabel | Glimmertejp, låg rök, hög temperaturbeständighet | Ritning, glödgning, buntning, glimmertejpning, mantel, testning |
| Sol- och elkabel | Hög temperaturbeständighet, flexibilitet, lång livslängd | Dragning, glödgning, silikon eller tvärbunden extrudering, provning |
När en tillverkare tillverkar flera kabelfamiljer på samma plats, är den nyckelfärdiga linjen designad med flexibilitet i omställningen. Det är här den nära kontrollen av formsatser, extruderingsskruvkonstruktioner och linjehastigheter är viktigare än det obearbetade antalet installerade maskiner.
Bottom Line
En nyckelfärdig produktionslinje för valstråd inom kabelindustrin är en strategi, inte bara en uppsättning utrustning. Det innebär att välja en leverantör som förstår hela processen från kopparstav till färdig kabel och som står bakom samspelet mellan stegen. För anläggningar som behöver öka produktionen, minska skrot eller gå in i ett nytt kabelsegment, förkortar detta tillvägagångssätt tiden till produktion och flyttar den tekniska risken bort från köparen.
Innan du fattar ett beslut, jämför hur en leverantör hanterar de tre kritiska gränssnitten i linjen: stav-till-tråd, tråd-till-ledare och ledare-till-isolering. Fråga efter specifika toleranser, linjehastigheter och acceptanskriterier. Om leverantören kan besvara dessa frågor tydligt, kommer den nyckelfärdiga vägen sannolikt att leverera den förväntade prestanda.